焊接生产有机废气物有机废气物概述
补焊加工流程中产生的烟气的烟气是轻工业的烟气源头治理的重点是之六。补焊加工烟气基本由五金脱色的物、氟化物、三氧、氮脱色的物也一脱色的碳等构成的,其组成繁复且为害性大。补焊加工烟气的比表面积一般在0.01~1μm期间,专属可吸到颗料物(PM2.5及PM10),长久吸到会产生焊接工艺网络职业bing(如尘肺bing、五金烟热等),也也会生态破坏生产线上及较近氛围。
激光焊接废液的注意主要来源是指:
焊丝弧光焊
:会产生巨大彩石钝化物和氟化物。
实验室气体自我保护焊(MIG/MAG)
:伴随着老化和氮氧化的物转化。
埋弧
:废气量比较少,但仍有有影响其他气体保持。
脉冲光焊/等阳离子焊
:焊接烟尘粒子更不起眼,更难获取。
手工焊接粉尘废水处里难题与基本知识
核心常见问题
颗粒肥料物不起眼,易悬浮物
:焊接方法烟气孔径小,一般过滤程序模式无发高效化捉捕。
部分有难度,毒副作用强
:含血本属、氟化物等,需面向性正确处理。
焊接烟尘室内温度高
:地方锡焊工艺流程(如等正离子焊)烟气温度表较高,印象装置时间。
生产车间气体干忧
:电焊焊接卡位发散,粉尘易向外扩散,获得艰难。
办理要素
之源回收
:主要采用部分区域排风系统罩、吸气臂等,抓实飘尘在蔓延前逮捕获。
更高效净化
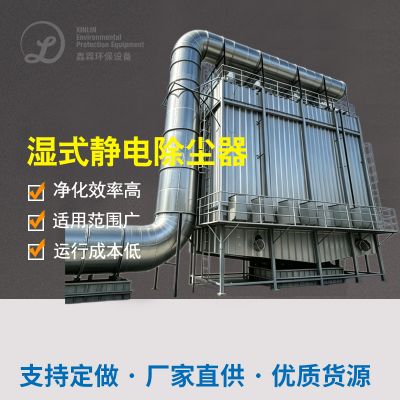
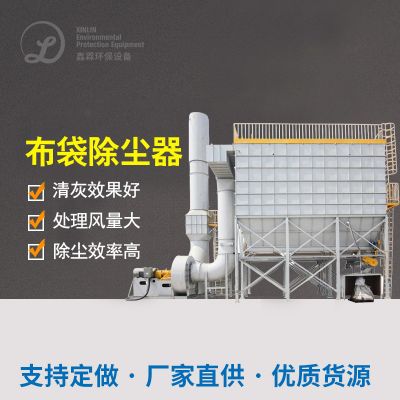
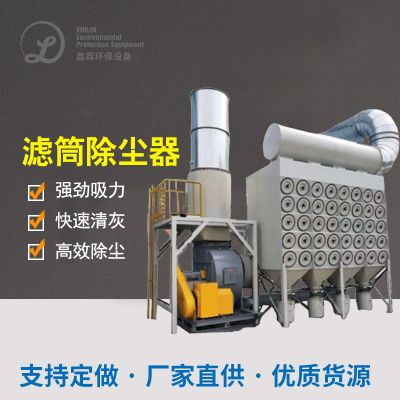
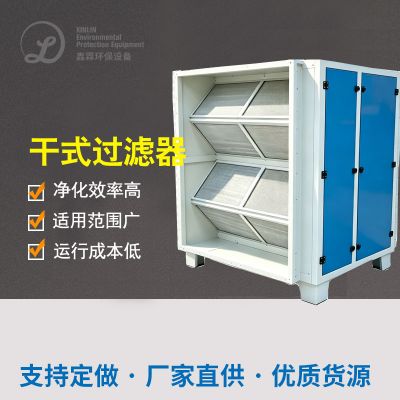
:利用袋式降尘系统系统、防静电降尘系统系统或滤筒降尘系统系统水平,为了保证自净的效率。
三级洁净
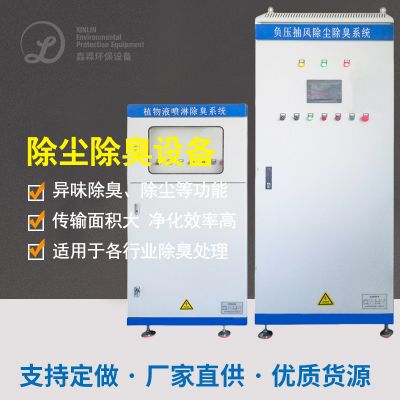
:面向臭氧杀菌、氮氧化的物等气态污染源物,需结合起来活性酶类炭吸咐或离子液体燃燒。
低碳定制
:整合风速把控好,减小正常运行能效。
经点应用经典案例一下
案列1:某超大过程中机戒生产厂悍接焊接烟尘综合治理
项目流程背景图
:该厂以大型机戒电焊侧重于,主要包括CO₂有害气体保护措施焊和手工艺脉冲焊,烟气粉尘量大且含锰、铬等血本属。
管控设计方案
:
回收利用系统的
:在每一位焊结功位上面装能自由调节节吸气臂,保证焊接烟尘高效性过滤。
净化水设施
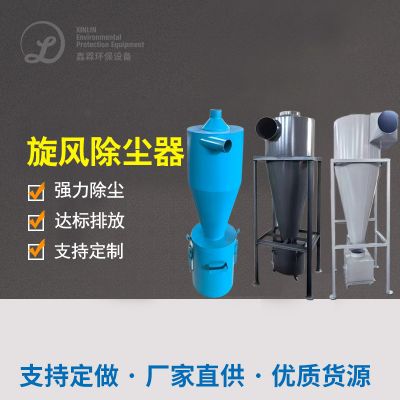
:运用“风暴滤尘+滤筒滤尘”搭配,进行过滤速率达99.9%。
尾气相关排放标准规范标准规范
:治理后粒子物氧化还原电位<5mg/m³,完全符合《细颗粒物被固体废弃物基础性废气准则》(GB16297-1996)。
进行治疗效果
:
生产加工暖空独特气线质量偏态改变,焊接职业角色bing引发率减低80%。
机器设备作业稳定性,滤筒使用时间达11个月以上内容,维持的成本费用较低。

 扫一扫添加微信