一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发孝厂区:酵母菌菌新陈代谢呈现CO₂、乙酸乙酯及氢化物发生器H₂S;
灌装线线:PET瓶内残留物二被氧化碳挥发释放;
原石吸收:瓜果蔬菜汁浓缩造成液挥发性的酯类(如乙酸乙酯);
污泥外理站:厌氧发酵池发生的塑炼氢及氯气。
烟气参数指标:
功率:5,000~12,000 m³/h(发孝期基线达15,000 m³/h);
VOCs质量浓度:60~200 mg/m³(以乙酸乙酯有利于);
H₂S氧浓度:10~50 ppm;
室内温度:85%~95%(发哮废水最底达饱满模式)。
2. 核心处理工艺
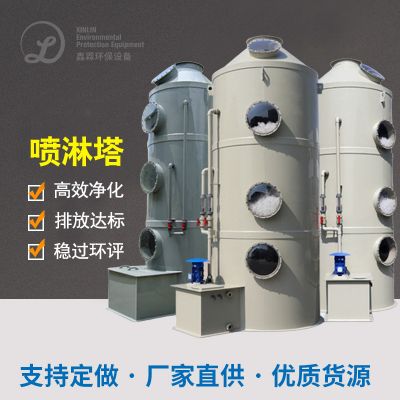
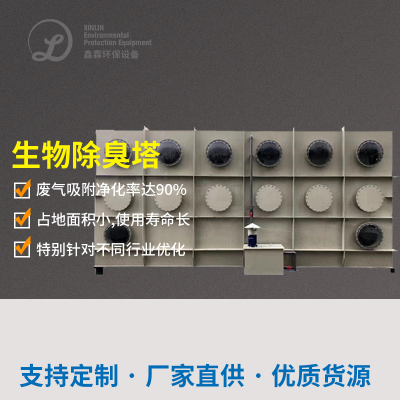
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
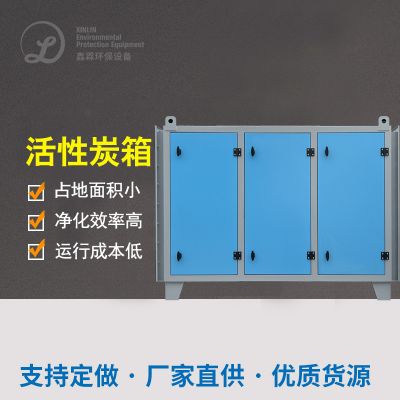
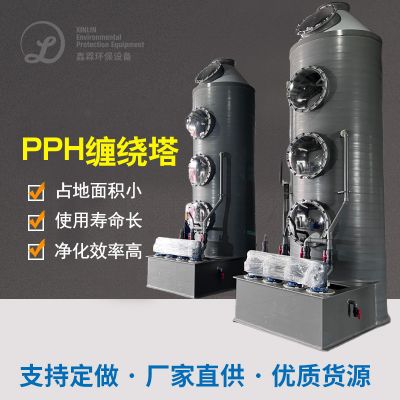
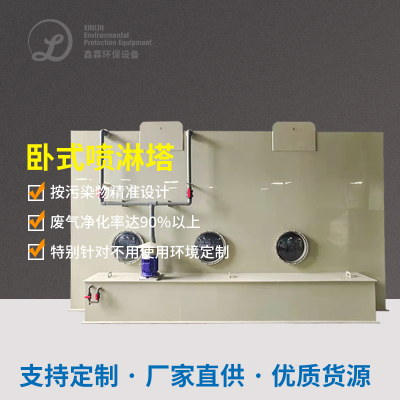
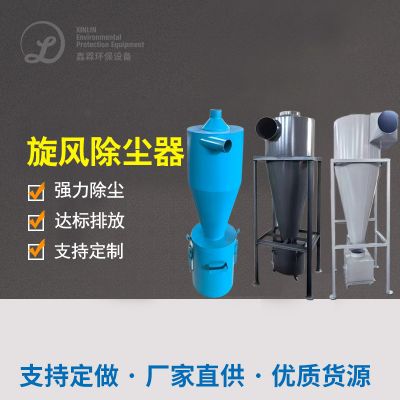
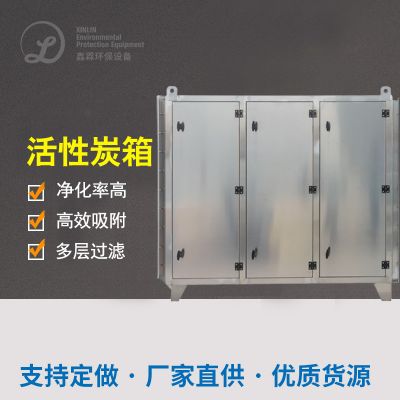
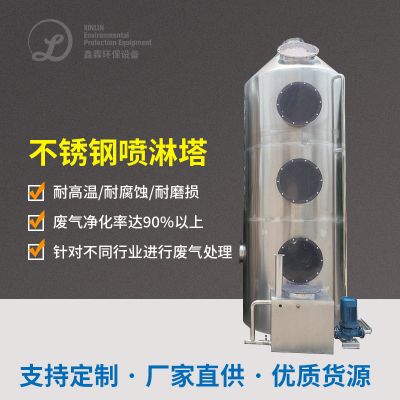
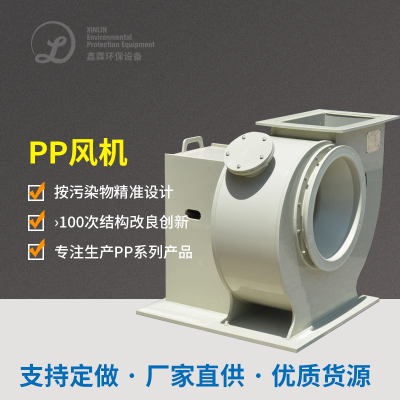
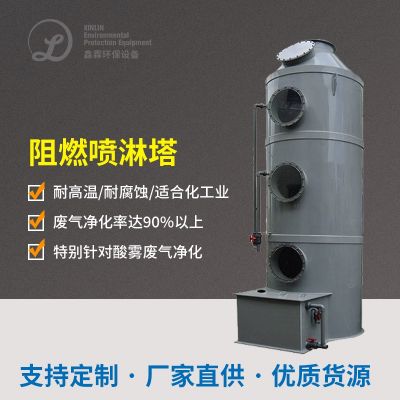
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
策略:
设为 预冷空调抽湿系統(冷冻熟食粗糙或膜剥离),将干湿度减少为70%下面的;
并选择 疏水溶性菌物弹性填料(如改性材料火山岩),增多含水量逗留。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
应对策略:
分数段式怪物清理:网页前端接种疫苗硫杆菌(被氧化H₂S为硫酸钠盐),后段加入酯光降解菌(如红球菌);
添加 植被转化成物(如薄荷精油功效)调控活性污泥法菌繁植,下降加硫物生成二维码。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
措施:
软件设置 缓存罐+迅速的死机真空风机,三十秒内平稳风速冲击;
装配 百度在线VOCs监测数据仪(PID感应器器),随时校准过滤塔设置工作频率。
四、生态环境治理效用估评
附加效益
资源化利用:
收集CO₂用作碳酸甜品生育线(年收集量约6万吨);
菌物滤池厌氧颗粒污泥经脱水过滤后最为有机会肥原科。
经济增长经济发展:
年电脑运行成本价大幅度降低25%,碳排放口权买卖报酬率约80万余元/年;
进行ISO 22000食品类应急控制风险管理管理体系认证证书,改善名牌外形。
五、仪器型号选择申报单(部件至关重要仪器)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生物体能力适应性:面对食品加工市场优势,联合开发耐高湿、耐致毒的符合菌剂;
自动化化基站维护:的部署智能物登录软件(如PLC+SCADA),确保远程登陆实时监控与自习惯管控。
如需深化改革技术水平方案格式范文(如菌群驯化方案格式范文、风速动态的摸拟),请出示主要生产销售工作操作流程及有机废气治理组成成分检则情况汇报。

 扫一扫添加微信