建设项目后台
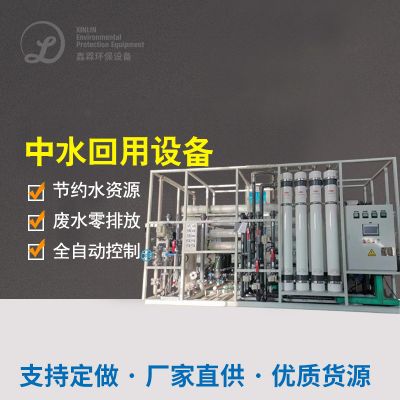
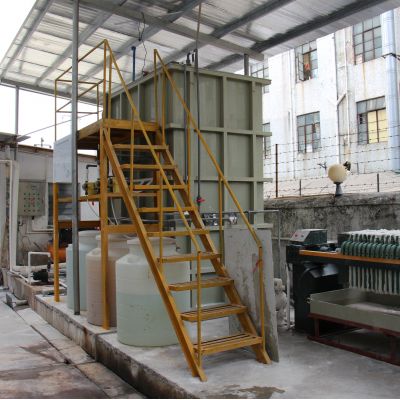
西南地某工程专业制造益生菌粉果汁饮料的机构,续建后焦化废水排污量仅售200吨/日。原始外理软件系统存储量不充足,且对氮磷清除特效不佳,需修建外理场地设施。
工业废水性能特点定性分析
该废水处理方法体现了如下优势:
高含糖水分含量:位于训练基使用量,BOD5高达独角兽3000-6000mg/L
菌体血清和代谢转化物质:致使污废水 清晰度深、易腐坏
磷酸二氢钠浓度值高:约25mg/L,包括原于营养成分增多剂
pH浮动大:地方繁琐流程污废水 呈酸咸性(pH4-5),地方呈弱咸性(pH8-9)
加工过程流程步骤的设计
对应复合益生菌废污水的层次性性,采用了下列处置程序:
有机化学预进行处理
:
中合池:自行添加耐酸碱调准pH至6.5-7.
沥青混凝土沉垫:加药系统PAC和PAM清理橡胶胶体局部产物和局部磷
淀粉水解反应池:HRT=8h,温差调节在35±2℃加快淀粉水解反应
生物技术解决本质
:
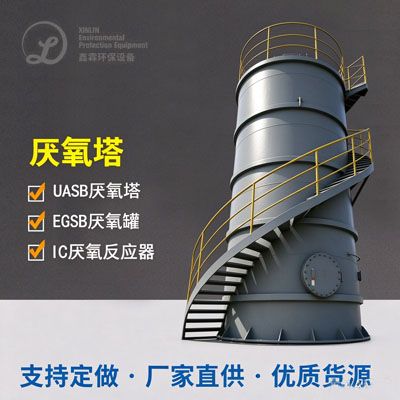
EGSB好氧池不起作用器:COD彻底清除率可达到75%上,产沼气池收购再生利用
多极相处氧化的:用于组和组合填料,主要包括缺痒/好氧交叠行政区域
生物工程除磷模块:设制好氧菌释磷和好如初氧吸磷区域内
后工作体统
:
纤维板转盘脱水:清掉明显悬停物
活性氧被氧化:溶解难进行分解有机质物,脱色郊果取得
使用预期效果
过程二个月时间的接线程序运行,平台治疗作用动态平衡:COD≤60mg/L,总磷≤0.5mg/L,SS≤10mg/L,浑浊度≤30倍。尤为有必要一提的是,生物滤池段没日可的回收并利用约300m³沼气的出现,用作工业园区温热水产生,年节俭清洁能源花销约16万元。总布局公程融资的回收并利用期约4.5年。

 扫一扫添加微信